Artykuł sponsorowany
Dlaczego sposób rozkroju płyt komorowych decyduje o późniejszym klejeniu, uszczelnianiu i montażu elementów
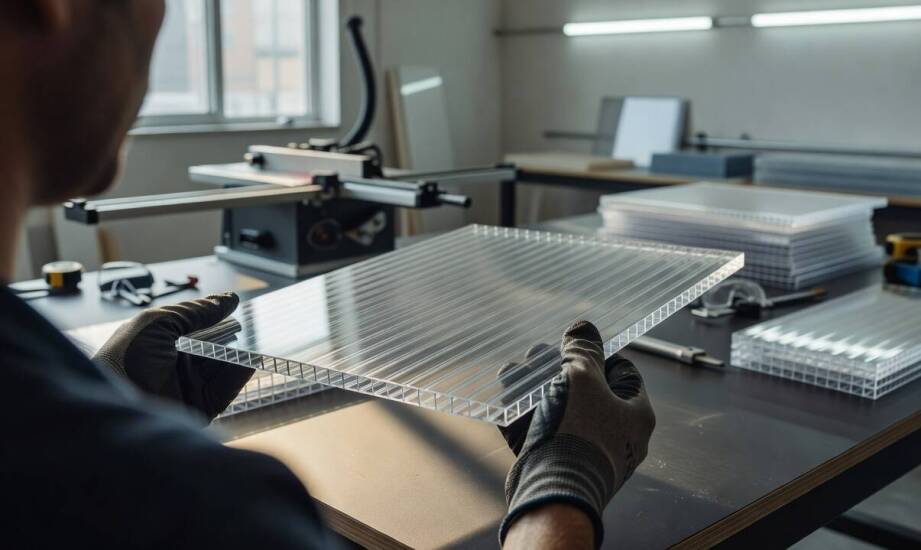
Równo docięta płyta poliwęglanu komorowego trafia do warsztatu reklamowego lub hali produkcyjnej, gdzie na pierwszy rzut oka wygląda bez zarzutu. Zaskoczenie pojawia się przy próbie wciśnięcia formatki w profil aluminiowy lub podczas nakładania warstwy uszczelniającej. Połączenie zaczyna przepuszczać wilgoć, a nałożona spoina nie przenosi zakładanego obciążenia wiatrem czy ciężarem własnym. Przyczyna tych komplikacji zazwyczaj nie leży w nieprawidłowych wymiarach zewnętrznych samej płyty. Prawdziwym problemem okazują się mikroskopijne, trudne do zauważenia gołym okiem uszkodzenia krawędzi wygenerowane na początkowym etapie rozkroju. To właśnie dokładność przygotowania brzegów warunkuje powodzenie wszystkich kolejnych operacji technologicznych.
Wpływ mikropęknięć i przegrzania na łączenie materiału
Mechaniczne cięcie płyt wielokomorowych bez odpowiedniego usztywnienia wywołuje silne wibracje całego arkusza. Zbyt duże drgania narzędzia powodują mikropęknięcia zlokalizowane głównie w cienkich ściankach wewnętrznych komór. Takie osłabienia szybko się powiększają, zwłaszcza gdy gotowy element pracuje pod wpływem częstych zmian temperatury. Rozprzestrzeniające się pęknięcia bezpośrednio obniżają nośność spoiny klejowej i prowadzą do pękania obudów. Nierówności krawędzi, poszarpane fragmenty tworzywa oraz ostre zadziory skutecznie blokują równomierne rozprowadzenie spoiwa. Zastosowanie zbyt wysokich prędkości obróbki powoduje z kolei miejscowe topienie materiału. Przegrzana powierzchnia traci swoją gładką strukturę, co drastycznie zmniejsza jej naturalną przyczepność.
Zastosowanie preparatów rozpuszczalnikowych, w tym klejów spawalnych, wymaga nienagannie przygotowanego podłoża. Chemiczne łączenie rozpuszcza cienką warstwę poliwęglanu, tworząc solidną spoinę zbliżoną właściwościami do tradycyjnego spawania tworzyw. Obecność wiórów na tym etapie osłabia cały proces wiązania. W produkcji nośników reklamowych, gdzie dominuje zapotrzebowanie na podświetlane kasetony i wolnostojące standy, krawędzie muszą pozostać całkowicie przejrzyste. Zmętnienia wynikające z przegrzania natychmiast obniżają estetykę wyrobu. Instalacje techniczne, takie jak osłony ciągów produkcyjnych czy ścianki działowe, opierają się natomiast na polimerach uszczelniających. Drobne wyszczerbienia utrudniają nałożenie szczelnej masy, co ułatwia wnikanie wilgoci do wnętrza komór i prowadzi do trwałego zaparowania.
Różne przeznaczenie gotowych elementów wymusza dopasowanie odpowiedniej klasy dokładności wykonania. Konstrukcje podświetlane diodami LED wymagają ciasnego pasowania formatek w bardzo wąskich ramkach. Proste przesłony przemysłowe dają konstruktorom zauważalnie większy margines błędu tolerancji wymiarowej. Odpowiedni wybór narzędzia skrawającego musi zatem uwzględniać grubość poliwęglanu, kierunek ułożenia komór oraz zaplanowany sposób osadzenia.
Rozkrój jako etap warunkujący efektywność obróbki CNC
Prawidłowe podzielenie arkusza przygotowuje materiał do nałożenia taśm paroprzepuszczalnych i bezpiecznego osadzenia w profilach mocujących. Ostateczny wybór technologii cięcia zależy od wymaganej powtarzalności, skali produkcji oraz pożądanego kształtu geometrycznego. Frezowanie poliwęglanu komorowego na numerycznie sterowanych obrabiarkach CNC gwarantuje wysoką precyzję detali i idealnie gładkie krawędzie. Użycie odpowiednio sprofilowanych frezów eliminuje obciążenia termiczne i zapobiega nadtapianiu wrażliwych brzegów tworzywa. Piła tarczowa wyposażona w gęsto rozstawione zęby dobrze sprawdza się do szybkiego podziału dużych płyt wzdłuż linii prostych. Do wycinania skomplikowanych otworów rewizyjnych w pojedynczych seriach wykorzystuje się najczęściej wyrzynarki techniczne.
Branża tworzyw sztucznych wciąż dyskutuje o wykorzystaniu wiązki lasera do cięcia termoplastów. Technologia ta stawia wysokie wymagania wobec operatora maszyny i wymusza rygorystyczny dobór parametrów cięcia. Obróbka laserowa poliwęglanu komorowego wiąże się z ryzykiem miejscowego przegrzania oraz wydzielania drażniących produktów rozkładu. Krawędzie poddane działaniu tak wysokich temperatur mają tendencję do żółknięcia, co wyklucza ich użycie w estetycznych projektach. W profesjonalnych i powtarzalnych zastosowaniach dominuje chłodniejsza obróbka skrawaniem.
Błędy popełniane na stole roboczym błyskawicznie generują nieodwracalne straty materiałowe w całym procesie. Brak solidnego zamocowania płyty prowadzi do zgniecenia zewnętrznych ścianek komór i powstawania głębokich wyrwań. Próby przyspieszenia pracy poprzez zbyt agresywny posuw narzędzia wyrywają kawałki tworzywa, zamiast je płynnie ścinać. Bezpośrednio po wykonaniu formatek operator maszyny musi bezwzględnie oczyścić wewnętrzne komory ze zgromadzonego pyłu oraz drobnych wiórów. Pozostawienie zanieczyszczeń wewnątrz płyty uniemożliwia poprawne zamocowanie uszczelek z mikrogumy EPDM i otwiera drogę zabrudzeniom.
Właściwy podział materiału nie kończy pracy z tworzywem, lecz przygotowuje detale do kolejnych etapów produkcji. Prawidłowo przeprowadzone cięcie poliwęglanu komorowego chroni delikatne krawędzie przed naprężeniami i ułatwia składanie całych profili. Firma MURGRABIA ze Szczecina dostarcza płyty z tworzyw sztucznych i wykonuje precyzyjną obróbkę mechaniczną. Przedsiębiorstwo realizuje zamówienia obejmujące frezowanie oraz gięcie dla firm reklamowych, budowlanych i producentów mebli na terenie województwa zachodniopomorskiego.
Kategorie artykułów
Polecane artykuły
Przemieszczanie maszyn o dużych gabarytach – na co zwrócić uwagę?
Jak diagnozuje się pojazd komunalny, gdy awaria nie dotyczy tylko jednego podzespołu
Jak włączyć kuchnię podkarpacką do menu przyjęcia, żeby pasowała do wesela, komunii i chrztu